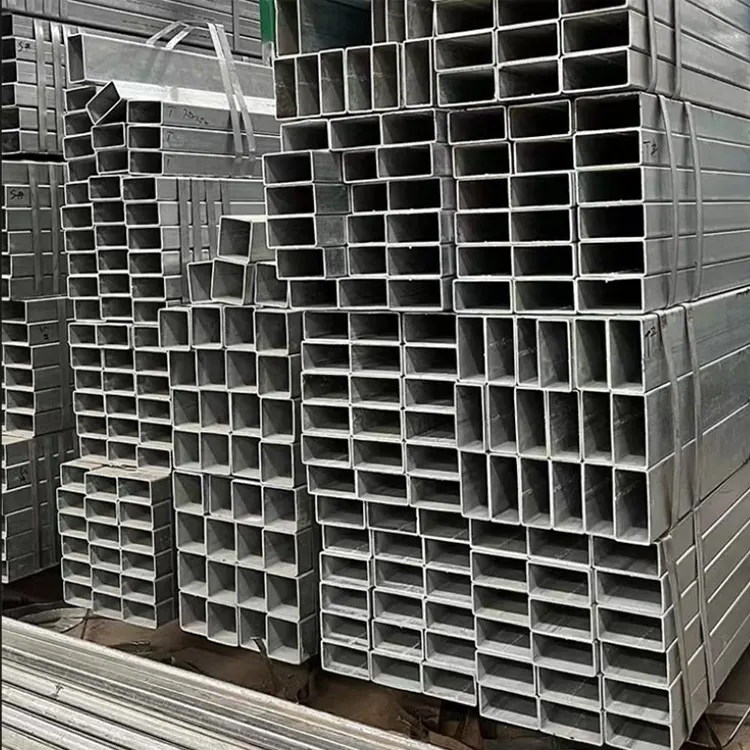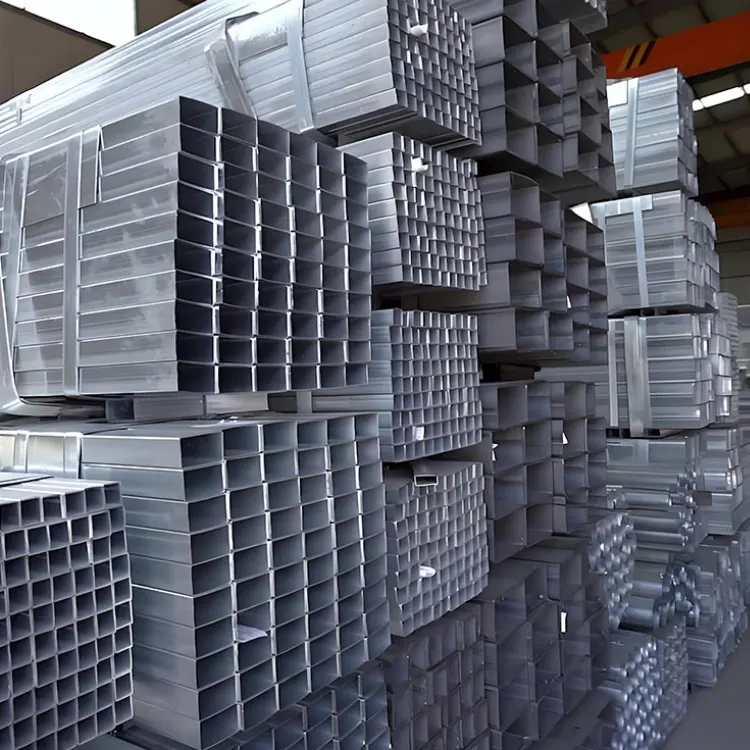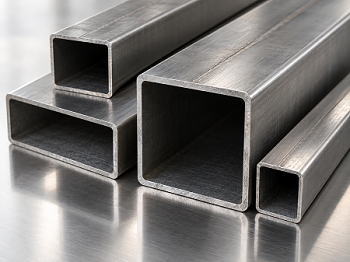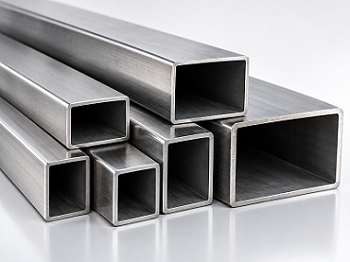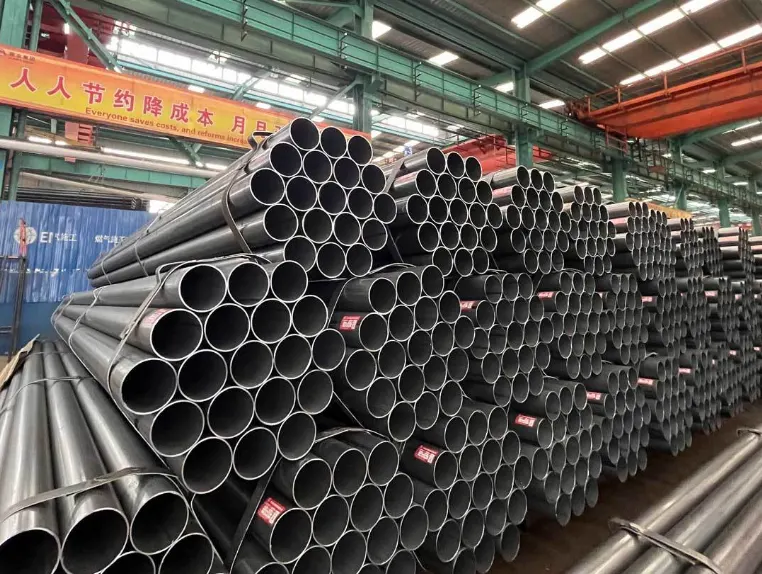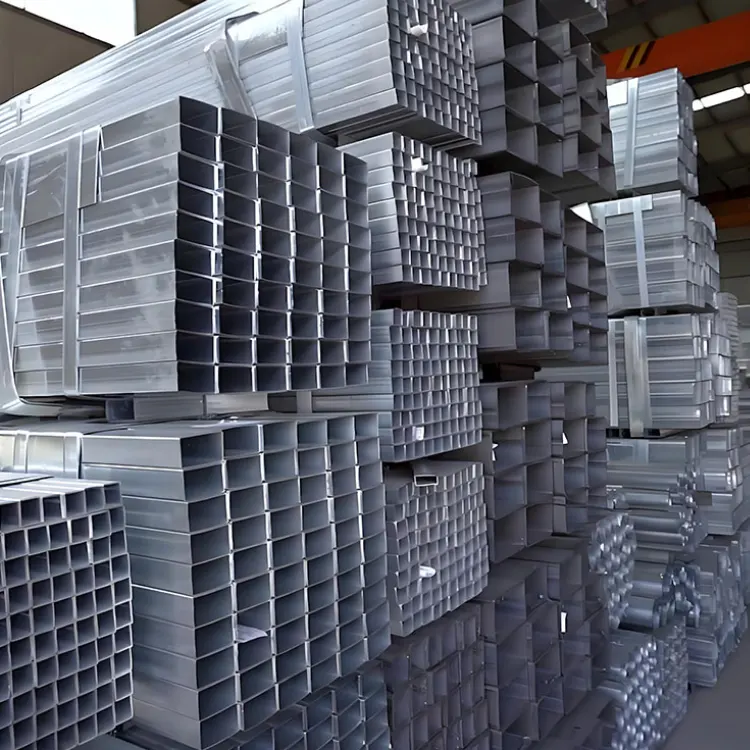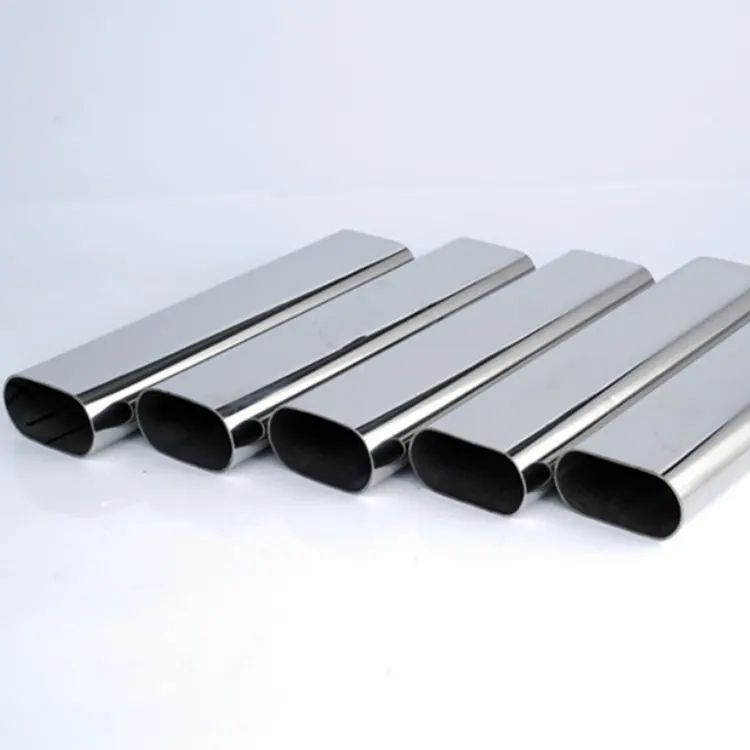
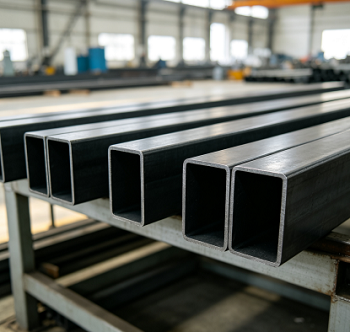
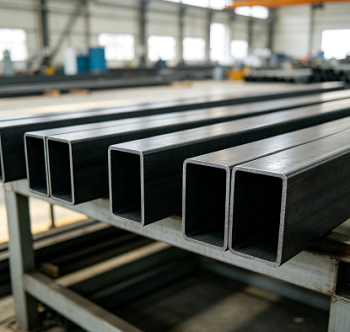
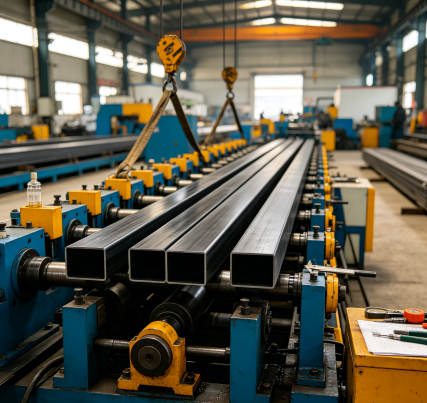
Das Kaltziehen ist die langsamste Methode zur Herstellung von Vierkantrohren, dennoch ist es oft die einzige Möglichkeit, sicherzustellen, dass Maschinenbauer kein neues Material zuschneiden müssen. Der Prozess kaltgezogener quadratischer und rechteckiger Rohre beginnt mit einem runden Rohrrohling – entweder nahtlos warmgewalzt oder hochfrequenzgeschweißt (HFW). Die Materialauswahl hat oberste Priorität, da die Anzahl der Ziehdurchgänge von der Duktilität des Stahls abhängt – insbesondere davon, wie stark er gedehnt werden kann, bevor er reißt.
Der Rohrrohling wird zunächst geglüht. Kaltziehen führt zu Kaltverfestigung; Wenn man mit einem weichen, spannungsfreien Rohling beginnt, stellt man sicher, dass der Querschnitt über mehrere Durchgänge nach unten gezogen werden kann, ohne dass die Ecken reißen.
Der Walzzunder wird durch Säurebeizen entfernt, gefolgt vom Auftragen von Schmierfilmen auf Phosphat- und Seifenbasis. Ohne diese Schichten würde die Reibung zwischen Stahl und Matrize die Oberfläche zerreißen und den Matrizenverschleiß beschleunigen.
Das Ende kaltgezogener quadratischer und rechteckiger Rohre wird gestaucht (im Durchmesser verringert), damit es durch die Matrize passt. Anschließend wird es durch eine quadratische oder rechteckige Matrize gezogen, die einen Innendorn enthält – eine wichtige Komponente, die verhindert, dass die Rohrwände kollabieren und die Innenbohrung außermittig wird.
Bei jedem Durchgang verringert sich die Querschnittsfläche typischerweise um 10 bis 20 %. Bei Überschreitung dieser Grenze besteht die Gefahr, dass die Kurven brechen. Zur Wiederherstellung der Plastizität ist ein Zwischenglühen erforderlich, was erklärt, warum Profile mit engen Toleranzen häufig zwei bis vier Ziehdurchgänge und einen mehrwöchigen Produktionszyklus erfordern.
Das fertige Rohr wird in mehreren Walzen gerichtet, auf Länge geschnitten und an den Enden entgratet. Ist das Ziehen der letzte Umformschritt, folgt das Spannungsarmglühen. Abschließend wird jedes Rohr abgemessen, geölt und gebündelt.
Soll es lediglich zugeschnitten und in einen Rahmen eingeschweißt werden, reicht in der Regel die Standardgenauigkeit aus – Geld investiert man besser in die Wandstärke. Wenn das Rohr jedoch bearbeitet werden muss, als Führungsfläche dient oder mit einer bearbeiteten flachen Oberfläche zusammenpassen muss, legen Sie hochpräzise Toleranzen fest.
„Hartgezogen“ bietet die höchste Festigkeit und die niedrigsten Kosten, da der abschließende Glühschritt entfällt. Durch das Glühen wird die Duktilität wiederhergestellt, sodass sich das Material zum Biegen, Abflachen oder für umfangreiche Bearbeitungen eignet. Durch das Normalisieren entsteht eine gleichmäßige Mikrostruktur, ideal für Teile, die zuerst geschweißt und später belastet werden.
Viele Käufer verwenden standardmäßig Stahl der Güteklasse 20# und erhöhen einfach die Wandstärke. Der Wechsel von 20# zu 45# erhöht die Streckgrenze von 245 MPa auf 335 MPa; Dies ermöglicht häufig eine Reduzierung der Wandstärke, wobei die Gewichtseinsparungen den Unterschied bei den Materialkosten ausgleichen.
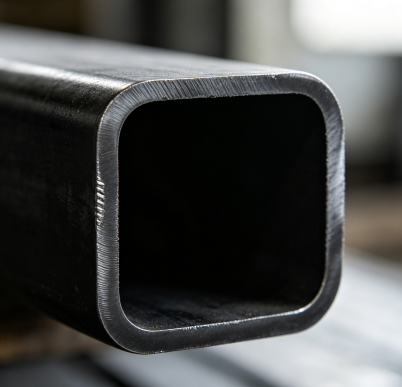
Der Radius kaltgezogener quadratischer und rechteckiger Rohre nimmt mit der Wandstärke zu – bei Wandstärken (S) ≤ 6 mm kann der Eckenradius innerhalb von 2,0 S gehalten werden, während er bei 6–10 mm 2,5 S beträgt. Ist ein kleiner Eckenradius zwingend erforderlich, muss die Wandstärke in einem dünneren Bereich bleiben; Sollte ein in der Zeichnung angegebener Radius technisch nicht realisierbar sein, informieren wir Sie umgehend.
Die Abmessung, die den Erfolg der Montage bestimmt – sei es die Innenbohrung, die Seitenlänge oder die Diagonale –, sollte diejenige sein, die wir am strengsten kontrollieren; Bitte vermerken Sie dies auf der Zeichnung, wenn Sie diese an uns senden.
Portaltraversen, Linearführungshalterungen, Roboterbasen und Werkbankrahmen verwenden typischerweise Größen im Bereich von 50×50 bis 120×120 mm, wobei die Materialien üblicherweise 20# oder Q345 sind. Geradheits- und Seitenlängentoleranzen bestimmen direkt, ob Führungsschienen nach der Montage parallel bleiben; Folglich erfordern diese Aufträge in der Regel hochpräzise Spezifikationen.
Spurstangenabstandshalter, Ventilblockträger und Antriebseinheitsrahmen verwenden Rohre mit einer Größe von 40 x 40 bis 100 x 100 mm. Dabei handelt es sich sowohl bei der Innenbohrung als auch bei der Wandstärke um Funktionsmaße, weshalb wir statt Hohlsenken (Durchmesserreduzierung ohne Dorn) auf Dornziehen zurückgreifen.
Komponenten wie Walzenwellen, Lamellen, Spannarme und Rakelhalter haben typischerweise Abmessungen von 30 x 30 bis 80 x 80 mm und bestehen häufig aus 45#-Stahl, da Wellenzapfen bearbeitet werden müssen, um dem Dauerbetrieb standzuhalten. Diese Teile werden typischerweise im geglühten Zustand bestellt; Der Kunde führt die Bearbeitung durch und härtet sie anschließend aus.
Sitzrahmen, Dachträger, Hilfsrahmenteile und Anhängerkupplungen (Größen 25×25 bis 60×60 mm; Materialien Q235 oder Q345). Schlüsselfaktoren hierbei sind die Schweißbarkeit und die Aufrechterhaltung einer gleichmäßigen Wandstärke an den geschweißten Halterungsstellen.
Metallmöbel, Medizin- und Fitnessgeräte: Krankenhausbettgestelle, verstellbare Sitze, Fitnessgerätegestelle und Teleskopgriffe (Größen 20×20 bis 50×50 mm; Wandstärke 1,0 bis 2,0 mm). Dabei ist die Gleichmäßigkeit der Wandstärke entscheidend, da diese Teile in der Regel pulverbeschichtet sind; Jede Wanddickenstufe würde durch die Beschichtung hindurchscheinen.
Geländerpfosten, Handlaufprofile, Vorhangfassadenrahmen und Aufzugskabinenrahmen – unter Verwendung kaltgezogener quadratischer und rechteckiger Rohre, bei denen der Eckradius ein integraler Bestandteil des Designs ist.
Die meisten Käufer vergleichen diese drei Optionen. Die richtige Wahl hängt davon ab, welche spezifische Materialeigenschaft für die Leistung Ihrer Baugruppe am entscheidendsten ist.
| Eigentum | Kaltgezogen (GB/T 3094-2012) | Kaltgeformt / rollgeformt | Warmgefertigtes Hohlprofil |
| Seitentoleranz | +/-0,20 bis +/-0,30 mm bei hoher Qualität | Ungefähr +/-1 % der Seite | Ungefähr +/-1 % der Seite |
| Wandtoleranz | +/-10 % S oder enger bei hoher Qualität | +/-10 % S typisch | +/-10 % S typisch |
| Eckenradius | Durch die Matrize eingestellt, 2,0 S bei dünner Wand | 2t bis 3t von den Formwalzen | Größer, weniger kontrolliert |
| Oberfläche | Brüniert, gebeizt, glatt | Mill-Finish, leichte Rollspuren | Schuppiger, rauer |
| Stärke | Erhöht durch Kaltarbeit durch die Wand | Nur an den Ecken erhöht | Im gerollten Zustand |
| Benutzerdefinierter Abschnitt | Benötigt eine spezielle Matrize | Benötigt einen Passwechsel | Benötigt einen neuen Rollensatz |
| Wirtschaftlicher Größenbereich | Klein bis mittel, dünn bis mittelwandig | Mittlere bis große, lange Auflagen | Groß, strukturell |
| Stückkosten | Höchste | Am niedrigsten | Mitte |
Unsere Anlage befindet sich in Daqiuzhuang, Tianjin, wo Rohrstanzen, Beizen, Ziehen, Wärmebehandlung und Verzinkung im Umkreis von wenigen Kilometern möglich sind. Wir können die Produktion innerhalb von Tagen statt Wochen auf neue Spezifikationen umstellen. Wir bieten sogar kleine Bestellungen an – es gibt keine Mindestbestellmenge (MOQ) – und Probebestellungen folgen dem gleichen Produktionsprozess wie die Massenproduktion. Die Dokumentation liegt der Sendung bei; Zu jeder Charge gehört ein Materialzertifikat (mit Angabe der Schmelzennummer, der chemischen Zusammensetzung und der mechanischen Eigenschaften) sowie unsere eigenen Protokolle zur Maß- und Oberflächenprüfung. Wenn für ein Projekt eine Inspektion durch Dritte erforderlich ist, teilen Sie uns einfach bei der Auftragsbestätigung die Standards und die Inspektionsstelle mit und wir veranlassen die Inspektion gemäß dem erforderlichen Stichprobenplan.
A: Für Außenanwendungen bieten wir Feuerverzinkung, Standardverzinkung oder Pulverbeschichtung an. Bitte teilen Sie uns die Betriebsumgebung mit – z. B. Untergrund, Meer, Düngemittelkontakt oder Abwaschbereiche – und wir wählen die geeignete Beschichtung aus.
A: Gemäß GB/T 3094-2012 ziehen wir die Sorten 10#, 20#, 35#, 45#, Q195, Q215, Q235 (B, C, D) und Q345 (B, C, D, E) kalt. Zu den Lieferbedingungen gehören hartgezogen, geglüht oder normalisiert.
A: Für Teile, die einfach auf Länge geschnitten und in einen Rahmen eingeschweißt werden, ist in der Regel Standardpräzision ausreichend. Geben Sie eine hohe Präzision an, wenn die Teile bearbeitet werden müssen, als Führungsflächen dienen oder an bearbeiteten ebenen Flächen verschraubt sind. Der Unterschied ist erheblich: Bei einer Seitenlänge von 50 mm beträgt er ±0,40 mm vs. ±0,30 mm; für 100 mm beträgt sie ±1 % gegenüber ±0,8 %. Bitte geben Sie die Note in Ihrer Anfrage an, wir bestätigen diese dann in der Bestellung.
A: Für nicht standardmäßige Vierkantrohre sind spezielle Matrizen erforderlich, und die Kosten für diese Matrizen müssen durch die Bestellung abgedeckt werden. Daher verlangen wir nicht die Angabe einer festen Mindestbestellmenge (MOQ), sondern ein angemessenes Bestellvolumen.
A: Kaltgezogene quadratische und rechteckige Rohre werden in gebeiztem, phosphatiertem und leicht geöltem Zustand geliefert, was sich ideal für die Bearbeitung und Lackierung eignet.
A: Diese Parameter werden durch die Matrize und den Dorn bestimmt, nicht durch den Maschinenbediener. Der Dorn stabilisiert die Innenbohrung – entscheidend für eine gleichmäßige Wandstärke – während das Eckenprofil der Matrize den Radius bestimmt. Bei jedem Durchgang werden Messungen durchgeführt und die fertigen Produkte werden anhand der GB/T 3094-2012-Standards auf Seitenlänge, Wandstärke, seitliche Konkavität/Konvexität, Eckenradius und Geradheit überprüft. Aufzeichnungen werden nach Hitzenummer geführt.
Adresse
S213 Bezirk Jinghai, Stadt Tianjin, China
Tel